
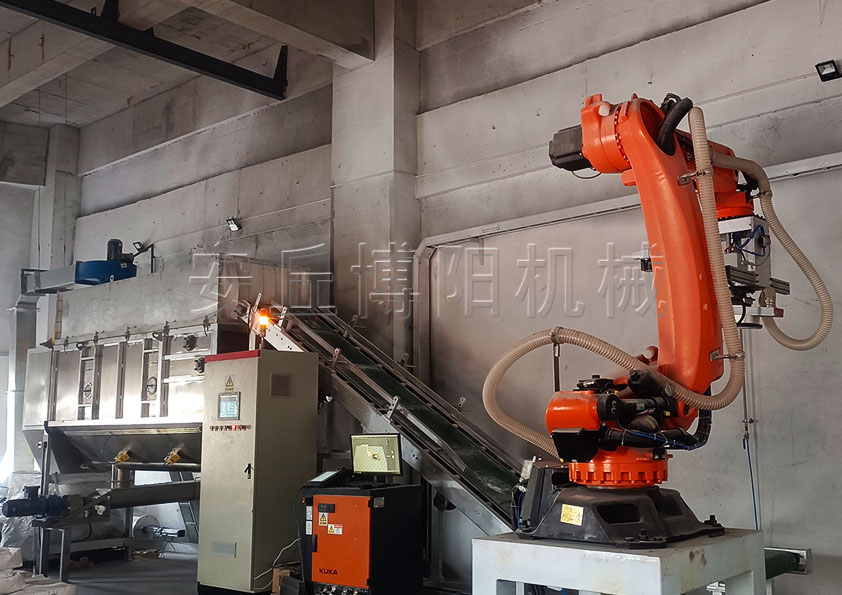
在化工、新材料、粮油、医药、新能源等行业的生产流程中,原料拆包、破袋投料是高频且繁琐的基础工序。传统人工拆包模式效率低、粉尘污染大、人工成本高,还存在安全隐患,难以适配现代化工厂连续化生产需求。安丘博阳机械固碱自动拆包机器人的普及,解决了企业拆包用工难、效率低、损耗大的行业痛点,成为产线自动化升级的核心设备。
固碱自动拆包机器人是集成3D视觉识别、智能控制系统、柔性机械臂与密闭除尘结构的一体化智能设备,可全自动完成拆垛、抓取、破袋、物料投放、废袋收集全流程作业。设备适配性强,可兼容25-50kg编织袋、纸袋、复合袋等多种包装规格,针对粉料、颗粒料等常见工业物料都能稳定作业,部分机型还可自动打散板结物料,避免堵料问题。
相较于人工操作,固碱自动拆包机器人优势十分突出。效率方面,设备可24小时不间断作业,作业效率可达300袋/小时左右,远超人工效率,适配流水线连续生产节奏。精度方面,依托高精度视觉定位系统,抓取破袋准确率可达99.8%以上,搭配高频清袋机构,大幅降低物料残留,有效减少原料损耗。
在降本安全层面,单台固碱自动拆包机器人可替代3-4名人工,大幅削减人力成本与管理成本,年度降本效果显著。同时设备采用全封闭作业结构,搭配专业除尘系统,有效防止粉尘扩散,改善车间生产环境,杜绝粉尘危害,规避人工高危作业风险。此外,设备体积小巧,无需大幅改造原有产线,可快速对接MES、AGV等系统,实现全流程智能化联动。
如今,安丘博阳机械固碱自动拆包机器人已成为工业自动化改造的刚需设备,凭借安全、节能、省心的核心优势,助力工厂实现无人化拆包作业,赋能企业提质增效、绿色生产。
更多相关问题请随时来电咨询:13306367523 王
 0536-4387528
手机 :15318932736
邮箱:aqboyangjx@126.com 2254886259@qq.com
地址:山东省潍坊市安丘市锦湖北路155号
微信公众号
添加微信,立即沟通
博阳VR全景
