
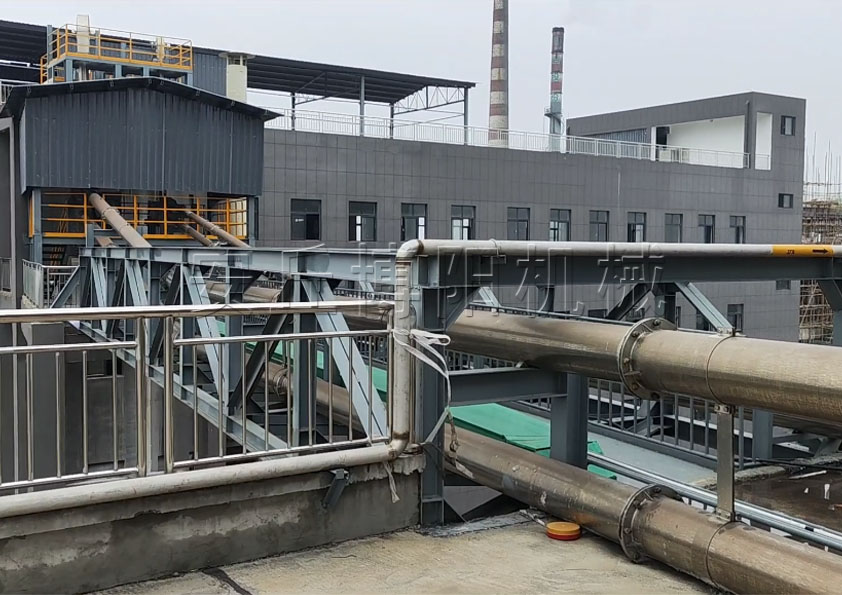
在化工生产中,粉料输送一直是车间生产的关键环节。粉尘飞扬、物料损耗、设备卡堵、工艺不连续等问题,常常制约生产线效率。安丘博阳机械化工颗粒管链输送机凭借优异性能,有效解决粉体输送痛点,为化工企业降本增效。
化工颗粒管链输送机采用密闭管道输送结构,链条带动盘片推送物料全程在管内流转。整个输送过程物料不与外界空气大量接触,从源头减少粉尘外溢,改善车间作业环境,降低物料飘散带来的原料流失。对于各类超细化工粉料,密闭输送还能避免粉料受潮、混入杂质,保障物料原有品质,稳定后续反应与成品质量。
化工颗粒管链输送机性能优势:
1.设备结构紧凑,空间适配性强
可根据车间布局,灵活实现水平、倾斜、垂直多方向组合输送,无需大面积占用厂房空间。老产线改造时不用大幅改动原有设备布局,缩短改造工期,节省厂房扩建和基建投入。同时设备运行平稳,物料输送柔和,减少粉体之间相互撞击,降低物料破碎、结块风险,适配易破损、敏感类化工粉料。
2.设备运维简单,可靠性高
核心传动部件耐用,不易发生堵料,即使流动性较差的黏性粉料,也能保持持续送料,减少停机清理频次,保障生产线连续运转。设备拆装检修便捷,内部残留物料清理方便,便于不同批次物料切换生产,减少换料清理耗时,提升产线柔性。
3.安全层面,密闭输送减少粉尘积聚
降低车间粉尘堆积带来的隐患,整机能耗合理,相比传统输送设备,长期连续运行可以节约用电成本。
综合来看,安丘博阳机械化工颗粒管链输送机以密闭防尘、布局灵活、物料保护好、运维简便的特点,帮助化工企业减少原料浪费、稳定产品品质、优化车间环境、缩短停机时间,助力粉体生产环节实现快速、稳定、干净的物料输送,为企业生产提质增效。
更多相关问题请随时来电咨询:13306367523 王
 0536-4387528
手机 :15318932736
邮箱:aqboyangjx@126.com 2254886259@qq.com
地址:山东省潍坊市安丘市锦湖北路155号
微信公众号
添加微信,立即沟通
博阳VR全景
